不锈钢方形托盘大范围的应用于餐饮后厨、食品加工、商超陈列、医疗器械配套等场景,市场上主流产品大多选用 201、304 不锈钢薄板来加工。不锈钢材料本身具备耐腐蚀、光洁度高的优势,但薄板深拉伸加工难度远高于普通碳钢板材,不锈钢冷加工硬化效应显著,塑性区间窄,在拉伸形变过程中,随着板材持续变形,材料强度会快速上升、延伸率下降。如果工艺参数搭配不合理,很容易出现法兰区域起皱、四角转角位置拉裂、板面产生拉伸划痕、成型后回弹翘曲、壁厚不均匀等一系列缺陷。不锈钢托盘对外观要求严苛,表面褶皱、撕裂、划痕都会直接判定为不合格品,不仅浪费价格较高的不锈钢板材,还会拖慢生产交期,增加企业的试模成本。薄板深拉伸工艺是不锈钢托盘成型的核心工序,不锈钢方形托盘成型液压机,正是适配这类薄板成型需求、保障工艺稳定落地的核心装备,依靠独立液压垫、闭环数控调压系统、平稳的主机传动结构相互配合,实现不锈钢方形托盘一次深拉伸成型,兼顾成型精度与外观品质。
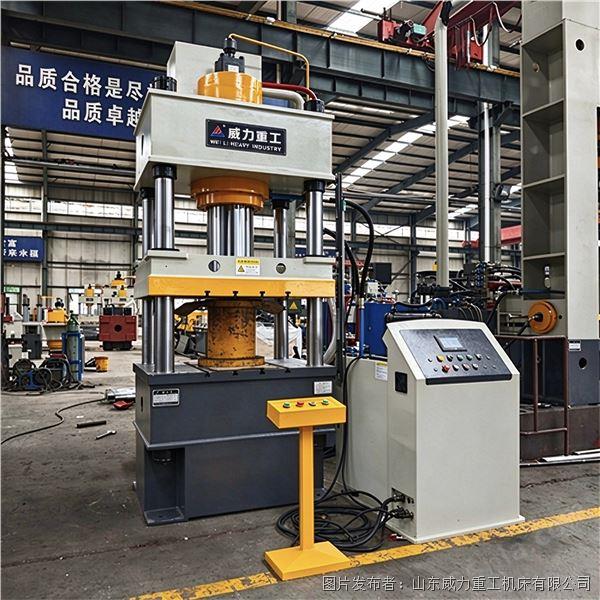
薄板深拉伸工艺的核心难点,不在于设备吨位大小,而在于压边力的动态精准管控,这也是和厚板冲压成型最本质的区别。厚板成型依靠大压力完成塑性变形,而不锈钢薄板拉伸过程中,板材边缘受切向压应力作用,极易发生失稳起皱;侧壁位置承受径向拉应力,拉力超过材料极限就会撕裂。压边力的数值是工艺调试的重中之重:压边力设置偏小,板材边缘约束不足,材料在挤压下自由拱起堆叠,形成波纹状褶皱,褶皱一旦被带入模具间隙,还会划伤工件表面甚至卡模;压边力设置过大,板材流动阻力急剧升高,转角位置材料变薄超标,直接出现开裂报废。这款成型液压机配置独立液压垫系统,拥有专属调压油路与压力测试元件,压边力支持无级连续调节,可根据板材厚度、拉伸深度、模具 R 角大小、板材牌号,在数控触控屏上灵活设定参数。在拉伸工序启动前,液压垫带动压边圈同步上行,均匀压紧板材法兰区域,保证板材四周受力一致;主滑块下行进入拉伸阶段,液压垫维持稳定背压,约束板材的进料速度,让材料平稳、匀速地向模腔内部流动,均衡工件各个位置的变形量,避免局部应力集中;对于拉伸深度较大的托盘,还可设为分段压边曲线,拉伸初期压边力适中,保障板材顺畅进料,拉伸中段小幅提升阻力,抑制转角位置过度变薄,拉伸后期降低压边背压,释放板材内部应力,减小成型回弹。当拉伸工序完成,主油缸滑块回程抬起,液压垫平稳向上顶出工件,避免工人使用撬棍、硬质工具强行取件,最大限度保护不锈钢托盘光亮的表面,减少二次抛光的工作量。
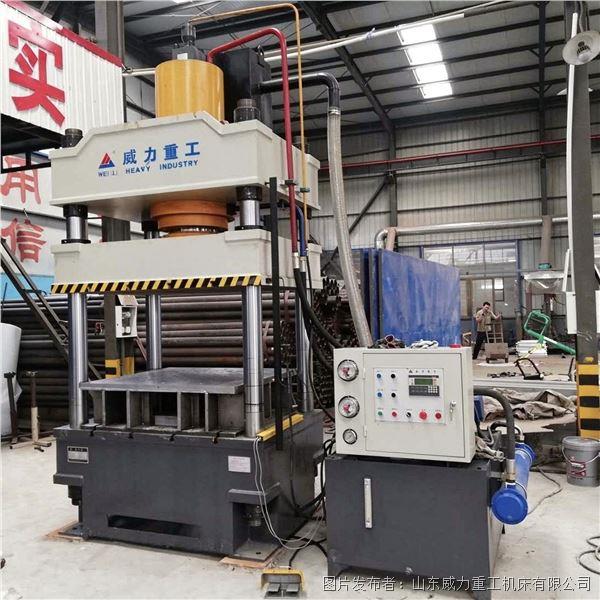
主机采用加强型三梁四柱焊接结构,上横梁、活动滑块、工作台均采用加厚优质钢板焊接成型,焊接完成后进行振动时效处理,充分释放焊接带来的残余内应力,在长时间不间断连续拉伸、反复保压的工况下,机身形变可控,抗偏载能力强。四根立柱选用高强度合金钢整体锻造,经过调质、淬火、硬铬电镀处理,表面耐磨、抗拉伤,导向精度长期稳定。滑块依靠立柱导向下行,全程保持比较高的平行度,保证上下模具合模间隙均匀,托盘四个转角、四周侧壁的拉伸深度保持一致,不会出现局部拉伸过量、成型深浅不一的问题。工作台加工多组标准 T 型槽,模具压板固定便捷,更换不一样的尺寸方形托盘的成型模具时,拆装、对中调试简单快捷,一台设备能适配多种规格托盘的生产,灵活应对多品种、小批量的订单需求。
液压系统采用集成插装阀组设计,油路布局紧凑,管路短、泄漏点少,压力输出响应灵敏,压力波动小,能够稳定实现快进、慢速工进、稳压保压、分级泄压、回程、液压垫顶出整套自动化动作循环,定压、定程两种控制模式能自由切换,适配不同深度的托盘成型工艺。整机搭载PLC数控系统搭配高清触控显示屏,压制压力、滑块下行速度、保压时长、泄压速率、液压垫压边力等全部工艺参数都可以独立设定,调试完成的工艺配方能够存储在系统内,切换同规格产品生产时一键调用,保证每一件托盘的成型条件统一,让批量生产的良品率保持稳定。系统内置多重安全防护机制,包含压力过载保护、上下行程限位、急停自锁、安全挡板联动防护,有效规避重载作业下的设备损坏和人员操作风险,适配车间长时间连续生产。
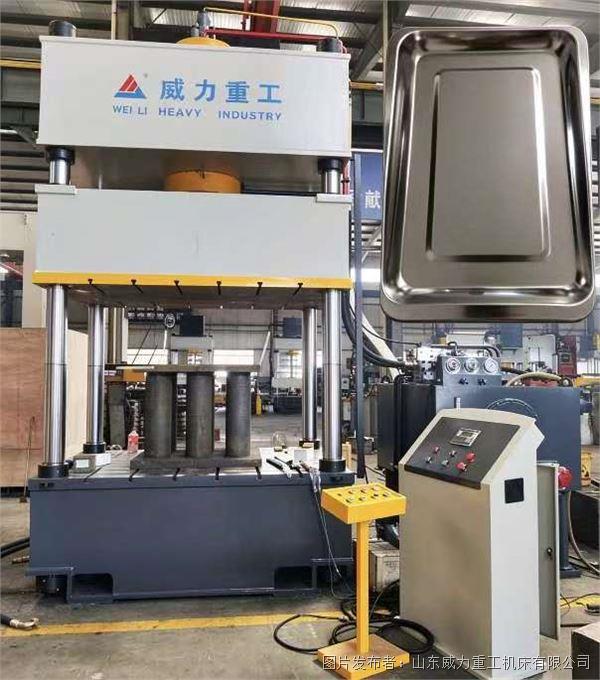
在实际生产现场,工艺人员除了调试液压垫压边曲线,还需要同步匹配主缸下行速度、模具润滑方案、模具间隙等配套条件。不锈钢薄板拉伸时,合理选用拉伸油能够更好的降低板材和模具之间的摩擦,减少表面拉伤,逐步提升成品外观品质。依托这套成熟的薄板深拉伸工艺,不锈钢方形托盘可以一次拉伸成型,省去后续二次整形、修边校正等工序,缩短加工流程,降低人工工时成本。更换模具之后,设备还可拿来加工不锈钢洗菜盆、浅拉伸壳体、铝制托盘、镀锌薄板拉伸件等各类五金制品,一机多用,拓宽设备加工范围,提升设备综合利用率。对于厨具制品、五金加工公司来说,用好这套薄板深拉伸工艺,搭配数控拉伸液压机,能够大大降低薄板拉伸不良率,减少不锈钢原材料损耗,稳定产品外观与尺寸品质,在行业竞争中持续提升生产效益。
 15824895187