在汽车零部件制造领域,钣金压型与翻边是十分基础且关键的成型工序,车门构件、轮罩、底盘支架、新能源电池包外壳等工件,都需要依靠压型塑造基础轮廓,再通过翻边完成边缘包边、装配对接结构加工。高强冷轧钢、铝合金等汽车钣金材料塑性区间有限,翻边、压型工艺流程中极易出现板材起皱、回弹、边缘撕裂、成型面偏移等不良问题,直接影响后续焊接、组装精度。闭式框架液压机凭借一体式刚性机身、优秀的抗偏载能力及可控的压力输出特性,成为汽车钣金压型、翻边工序的主流加工设施。下面结合实际生产工况,完整介绍整套加工流程,同时说明设备在工序中发挥的作用,帮助汽配加工厂优化钣金成型工艺,降低工件报废率。
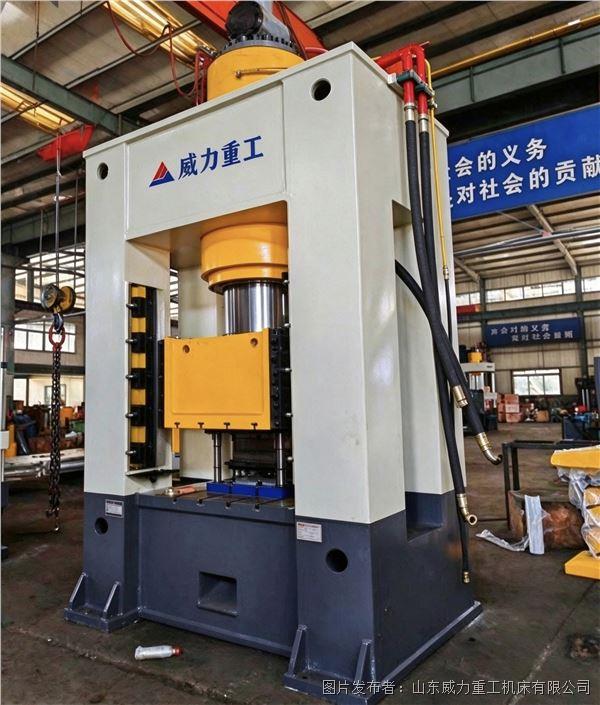
加工前的准备工作是保障钣金成型质量的前提,这一步包含板材检验、工装模具安装调试、设备参数预设三个部分。操作人员首先核对钣金原材料规格,检查板材表面是不是真的存在划痕、锈蚀、厚薄不均等瑕疵,按照下料图纸定位划线,将板材裁剪至加工所需尺寸。随后开展模具装配,将压型、翻边复合模具吊装固定在闭式框架液压机的工作台与滑块上,依靠工作台 T 型槽定位,对角依次锁紧螺栓,保证上下模同轴、平行,避免合模错位。闭式框架结构机身刚性强,在偏心翻边受力时,机身不容易出现形变,能够给模具提供稳定支撑。模具固定完成后,操作人员在设备数控界面录入工艺参数,包含冲压压力、滑块快进速度、工进速度、保压时长、顶出力大小,针对不一样的材质板材调整压边力参数,高强钢板材压边力需要适当加大,铝合金板材则要控制下压速度,防止边缘开裂。参数设置完成后进行空载点动试运行,检查滑块运行、顶出缸动作是否顺畅,模具有无干涉刮蹭。
板材上料与定位工序对工件一致性影响很大。将预处理完成的钣金板材平稳放置在模具凹模型腔内部,依靠模具内部定位销、定位挡块完成限位,保证板材摆放居中,左右余量均匀,不能出现偏斜。一旦板材放偏,翻边加工时受力不均衡,很容易局部起皱,甚至会出现板材被拉裂的情况。闭式框架液压机滑块导向精度高,八面导轨能够限制滑块侧向偏移,哪怕翻边工序存在一定偏心载荷,滑块也能保持垂直下行,不会出现倾斜,保障模具各处间隙均匀,这也是它对比普通四柱液压机在钣金翻边加工上的突出优势。
进入压型成型阶段,设备按照预设程序自动运行。滑块先快速下行,接近板材后切换为低速工进模式,缓慢对板材施加压力,板材在凸凹模的挤压作用下逐步发生塑性变形,形成图纸要求的曲面轮廓。此阶段的稳压保压环节至关重要,压力持续保持一段时间,释放板材内部应力,减小成型之后的回弹量。很多钣金件加工后弧度、角度发生明显的变化,大多就是保压时间不足、压力不稳造成的。闭式框架液压机的液压系统压力波动小,能持续输出稳定压力,批量生产时每一件工件的成型状态能够保持统一。
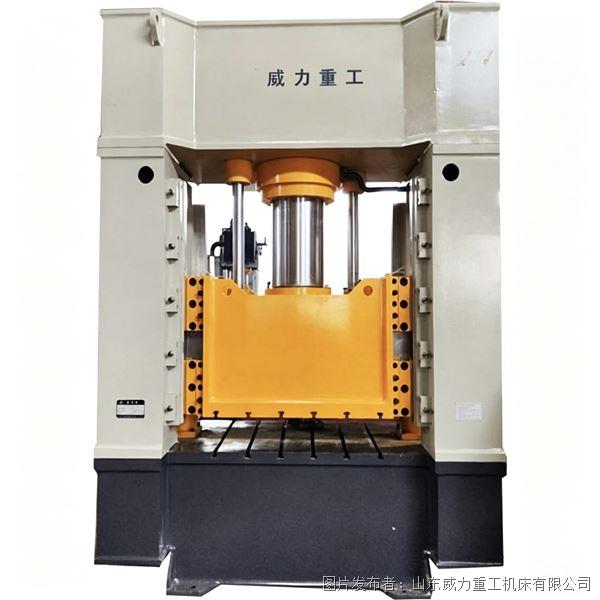
压型完成后,设备继续动作,进入翻边加工工序。翻边模具的刃口结构会对钣金边缘施加定向挤压力,让板材边缘沿着预设角度弯折竖起,形成翻边结构。翻边过程中压边圈持续压住板材主体,防止板材多余材料堆积起皱。翻边成型完成后,液压系统泄压,滑块回程抬升,工作台内置的顶出缸向上动作,将成型完成的钣金工件平稳顶起,操作人员即可取出工件,完成单周期加工。
工件取出之后,还要开展首件检测与批量巡检。使用卡尺、角度尺、样板检测压型轮廓、翻边高度、翻边角度,对比图纸公差要求。假如慢慢的出现回弹偏大、翻边不齐、起皱等缺陷,返回设备端微调压边力、保压时间、下压速度等参数,直到首件检验合格,再开启连续批量生产。生产的全部过程中定时抽检工件,避免模具磨损、液压压力漂移造成批量次品。加工结束之后,清理模具型腔里面的金属碎屑,涂抹防护油,做好设备日常润滑维护。
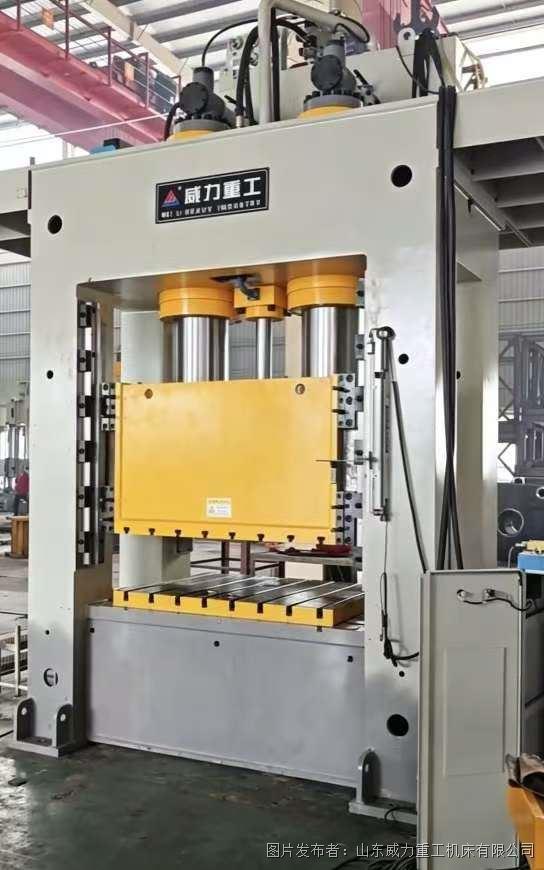
整套流程能够准确的看出,闭式框架液压机适配汽车钣金压型、翻边复合成型的工艺需求。刚性闭式机身抵御偏心载荷,稳定可控的压力系统精准把控压边力,有效改善起皱、回弹等行业痛点,一套设备搭配不同模具,就能完成多种汽车钣金件的压型、翻边作业,适配新能源汽配、传统汽车零部件多品种柔性加工需求,帮助生产企业稳定产品的质量,提升冲压车间的生产效率。
 15824895187