在金属圆棒热锻生产流程中,很多企业会把关注点放在压力大小、滑块速度、加热温度等工艺参数上,常常忽略液压机机身刚性带来的连锁影响。热锻属于大压力瞬时成型工艺,被加热后的金属圆棒在高压作用下发生塑性变形,同时巨大的反作用力也会反向施加在液压机机身框架上。机身作为整套设备的承载基体,它的刚性强弱,会直接作用到锻件成型全过程,决定锻件尺寸公差、外形轮廓,甚至内部金相组织稳定性,是热锻生产不可忽视的核心要素。
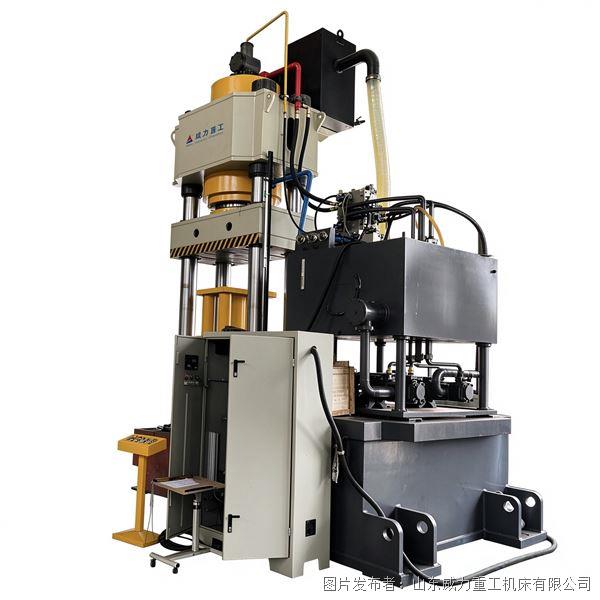
金属圆棒热锻成型液压机在压制作业时,巨大吨位载荷会让机身立柱、上横梁、下横梁产生弹性形变。如果机身刚性不足,在加压瞬间,横梁会出现弯曲、立柱产生拉伸变形,滑块运行轨迹发生微小偏移。这种形变在空载状态很难察觉,但在热锻工况下会被放大。金属圆棒坯料在高温下塑性极强,模具之间的微小间隙变化都会复刻到锻件上,造成锻件壁厚不均、外观尺寸超差、错模等缺陷。同批次加工的锻件,会出现尺寸离散性大,一批产品每件参数都存在一定的差异,后续机加工余量忽大忽小,增加切削成本,严重时锻件直接报废。
热锻生产过程中还易产生偏载工况。金属圆棒摆放稍有偏移、坯料局部变形阻力不一致,都会带来偏载。机身刚性差的液压机,抵抗偏载能力弱,滑块发生倾斜,上下模具错位,锻件产生错边。尤其是合金钢、特种钢材圆棒热锻,这类材料成型工艺窗口窄,对模具对位精度要求极高,一旦模具错位,锻件内部会产生折叠、裂纹等隐性缺陷。这类裂纹在成品外观很难直接发现,在后续零部件服役受力过程中,裂纹持续扩展,直接带来产品安全隐患。

高刚性机身的热锻液压机,可以有明显效果地抑制加压过程中框架弹性变形。像山东威力重工 1200T/2000T 金属圆棒热锻成型液压机,机身采用厚钢板整体焊接结构,焊后进行完整去应力退火处理,消除焊接产生的内应力。在持续大吨位热锻作业时,横梁、立柱形变量控制在极低范围,滑块导向稳定,即使存在轻微偏载,也能保持上下模具同轴度,保障每一件圆棒锻件成型尺寸稳定,批次一致性好。稳定的模具间隙,减少锻件飞边厚度波动,降低原材料损耗,同时减少后续打磨、机加工工作量,提升整体生产效率。
除了锻件外形精度,机身刚性还会影响锻件内部致密性。热锻依靠压力压实金属晶粒,机身形变会造成压力损耗,实际传递到坯料上的有效压力不足。压力达不到工艺标准,金属内部晶粒不能充分锻合,锻件内部疏松、孔洞无法消除,锻件力学性能直线下降,抗拉强度、冲击韧性达不到设计指标,不足以满足工程机械、矿山装备、汽车承重锻件的使用标准。高刚性机身能够保证额定压力完整传递至坯料,压力输出稳定可控,促使金属圆棒内部组织均匀细化,提升锻件综合力学性能。
企业在选型金属圆棒热锻成型液压机的时候,不能只对比公称吨位,必须把机身刚性纳入重点考核指标。首先关注机身结构及形式、板材厚度,是否做去应力退火处理;其次查看立柱直径、导向结构,评估抗偏载能力。同时结合产品工艺,计算最大锻造载荷,预留安全余量,不要长期让设备在极限载荷下生产。设备机身刚性匹配生产需求,才能稳定产出合格锻件,降低废品率,延长模具常规使用的寿命,减少设备长期维护成本。模具反复承受不均匀形变,磨损速度会明显加快,刚性不足的设备,模具更换频次更高,进一步拉高生产成本。

总而言之,机身刚性是金属圆棒热锻液压机的基础性能指标,直接关联锻件的外形精度、内部组织、批次稳定性。吨位只是基础参数,足够的机身刚度,才能将额定压力稳定传递到高温坯料上,规避错模、尺寸超差、内部缺陷等一系列生产问题。锻造企业在采购热锻设备时,应当充分评估机身结构与刚性指标,结合自己圆棒锻件产品工艺,选择适配的重型热锻液压装备,为稳定量产高质量锻件打下设备基础。
 15824895187