随着矿山巷道配套配件生产智能化升级,矿道电缆钩自动化生产线逐步取代单机人工上料模式,折弯液压机作为整条产线的核心成型单元,操作规范性直接决定电缆挂钩成品精度、生产效率以及车间作业安全。自动化产线不同于传统单台液压机,设备联动环节多,上料输送、定位、折弯、出料等工序环环相扣,操作人员一定熟悉整套流程的操作要求,严格执行工序设置、限位检查、日常巡检相关规范,减少工件报废,规避设备故障与安全事故。
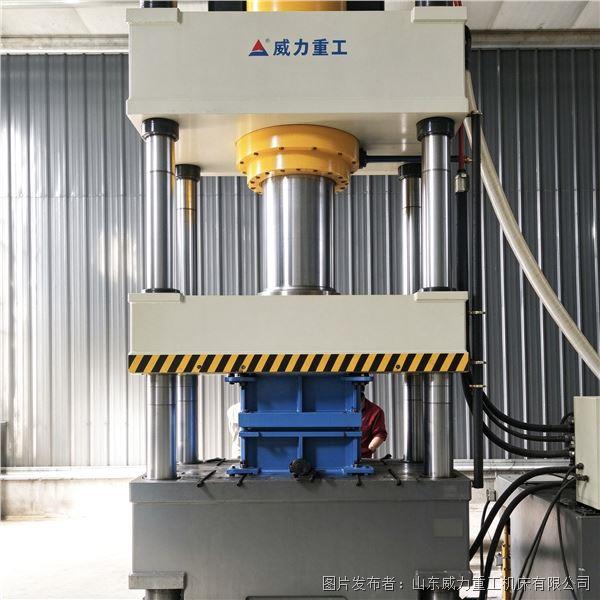
开机作业前,操作人需要完成岗前检查,确认自动化生产线与折弯液压机的联动状态。首先查看自动化输送上料机构,检查板材输送导轨、定位挡板有无变形、卡滞,传感器感应区域保持清洁无铁屑、油污遮挡,保证钢板送料定位精准,避免板材偏移造成电缆钩折弯尺寸偏差。随后重点开展液压机限位检查,依次核对滑块上限位、下限位、过载保护限位装置,手动点动试运行滑块,确认限位信号可以正常触发,一旦信号失效,禁止启动自动生产模式。同时检查液压油液位、油温,查看管路接头有无渗漏,模具紧固螺栓是否拧紧,多联电缆钩折弯模具的模腔内部清洗整理干净,无残留铁屑杂物。全部项目检查完成后,先进行空载点动调试,测试自动化上料、滑块下压、保压、回程、自动出料整套动作,确认各单元通讯正常,无动作冲突。
自动化上料折弯工序设置,是保障矿道电缆钩成型质量的关键环节。操作人员根据电缆钩规格、板材厚度,在电控系统内设置滑块快进速度、工进加压速度、保压时间、回程速度。薄板加工时,将工进速度调低,缓慢加压,减少板材回弹;厚板多联电缆钩生产,适当延长保压时长,保证折弯成型充分。在自动模式下,输送机构将钢板输送至模具定位位置,定位传感器反馈信号后,液压机滑块下行完成折弯。操作人员不可随意修改系统预设压力参数,若更换不相同的型号电缆钩,需要切换对应工艺参数程序,先试生产 2 至 3 件样品,测量折弯弧度、孔位尺寸,样品检验合格后方可开启连续批量生产。生产的全部过程中不能将手伸入模具成型区域,自动化产线虽配有安全光栅,依然禁止跨越安全防护区域。
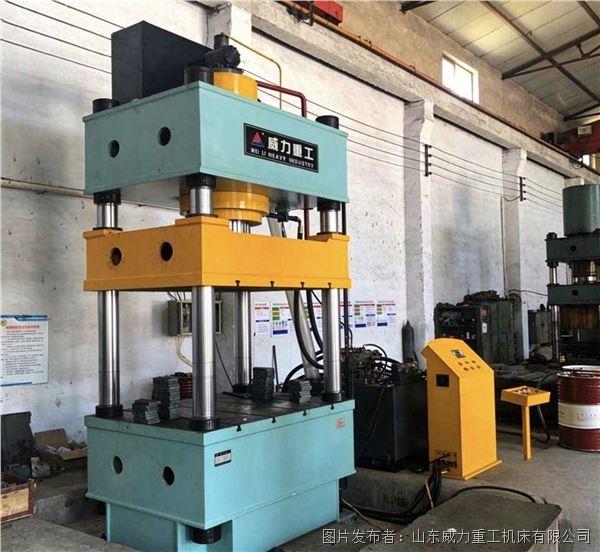
生产运行期间,要做好实时观察与异常处置。自动化产线连续作业时,留意输送送料是否卡顿、液压机运行有无异响、压力数值是否稳定。如果出现板材定位不准、工件卡模、油路异响等不正常的情况,第一时间按下急停按钮,切断设备正常运行,排查故障,故障未解决前,严禁重启设备。不可在设备正常运行状态下拆卸模具、检修管路,设备检修必须断电泄压,并悬挂检修警示牌。
每日生产结束,需要落实日常巡检与设备维护工作。清理工作台、模具、输送导轨上的铁屑、粉尘,擦拭传感器探头,对设备导向部位加注润滑油;检查液压油状态,查看密封件有无老化渗漏,记录设备正常运行参数与当日故障情况。定期校验限位开关、安全光栅等保护部件,保障安全保护装置持续有效。操作人需要做好岗位培训,熟悉自动化产线联动逻辑,了解折弯液压机的操作限制,不越权修改底层程序。
严格遵循这套操作要求,能够稳定矿道电缆钩成型质量,降低工件回弹、折弯不到位等缺陷,延长自动化生产线与折弯液压机常规使用的寿命,保障矿山配件车间长期稳定、安全的批量生产。规范的工序设置、常态化限位检查、系统化巡检,是自动化折弯生产线持续高效运行的基础。
 15824895187